
Produktionsüberwachung
Produktionsüberwachung ist das laufende Erfassen und Bewerten des Produktionsgeschehens auf Linien- und Werksebene: Laufen die Maschinen, wie viel wird produziert, wo entstehen Stillstände, Ausschuss oder ungeplanter Energieverbrauch — in Echtzeit statt im Schichtbericht am nächsten Morgen. Kennzahlen wie OEE, Ausbringung je Stunde und Energie je Stück machen die Fertigung steuerbar.
Was ist Produktionsüberwachung? Definition und Einordnung
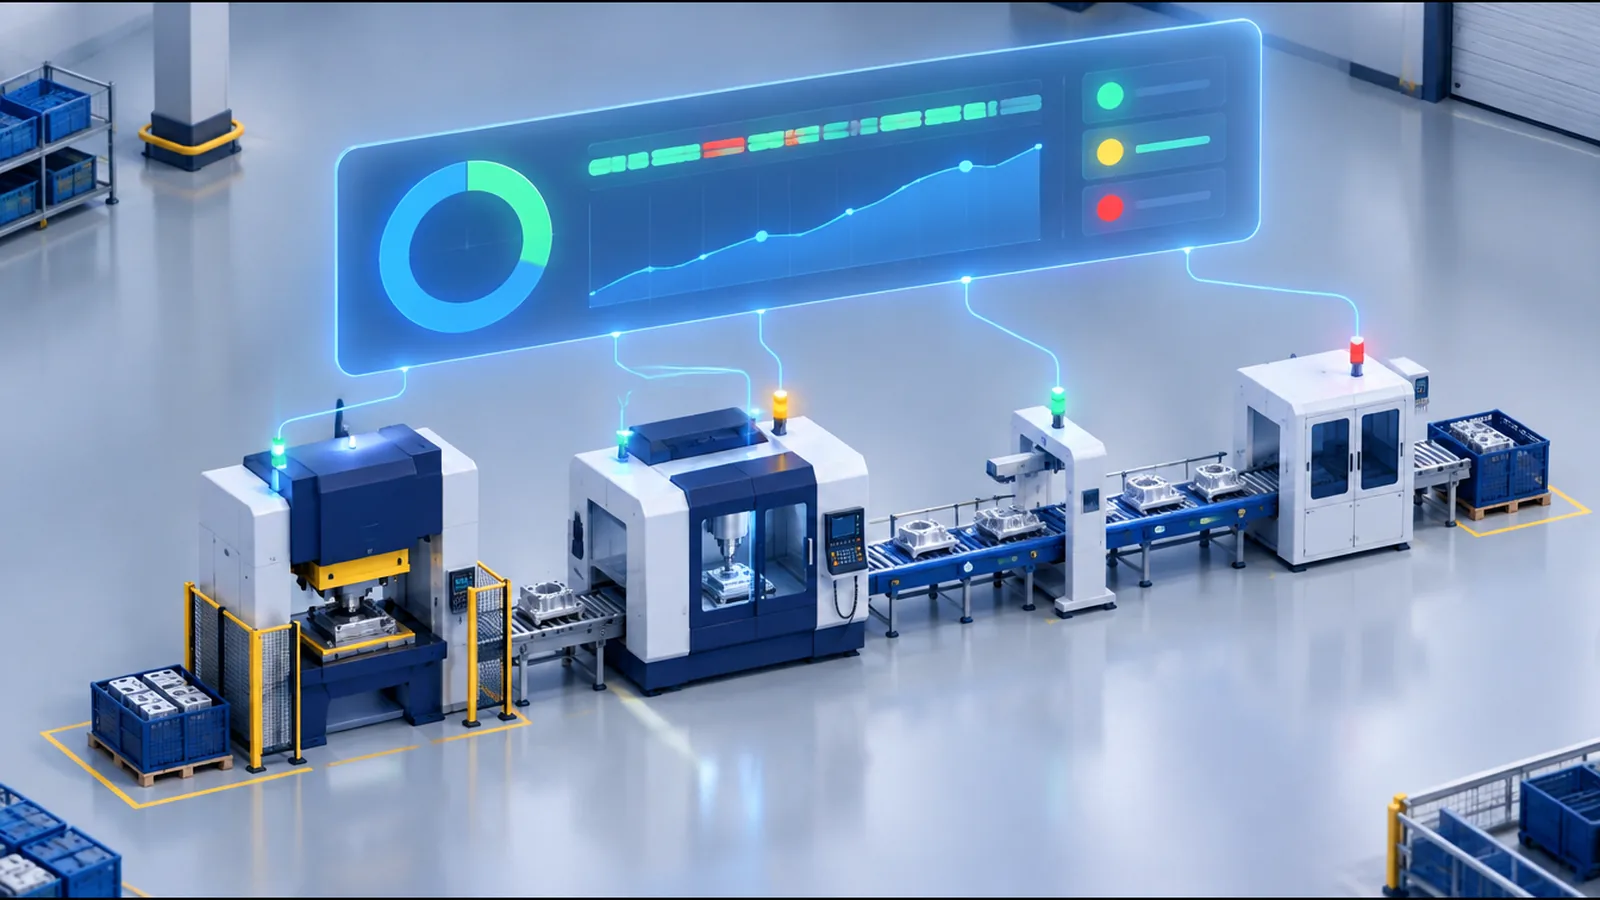
Produktionsüberwachung beantwortet zu jedem Zeitpunkt die Frage, wie es der Fertigung geht — nicht als Rückblick im Schichtbericht, sondern während die Maschinen laufen. Dafür werden Zustände, Zählwerte und Verbräuche aller Anlagen fortlaufend erfasst und zu Kennzahlen verdichtet, die Schichtleitung, Produktionsleitung und Instandhaltung dieselbe Lage zeigen.
Der Begriff ist die Werks-Perspektive auf ein Thema, das auf Maschinenebene Prozessüberwachung heißt: Dort geht es um einzelne Prozessgrößen wie Kraft, Druck oder Temperatur und um die Frage, ob ein Prozess in seinen Toleranzen läuft. Produktionsüberwachung hebt den Blick auf Linie, Anlage und Werk. Sie ist damit kein eigenes System, sondern eine Auswertungsschicht über den vorhandenen Datenquellen — SPS (Speicherprogrammierbare Steuerungen), Zähler, BDE-Terminals und Sensorik.
Was überwacht wird: Zustände, Stückzahlen, Stillstände, Energie
Vier Datenströme reichen für den Großteil der Fragen, die eine Produktion täglich stellt:
- Maschinenzustand. Läuft, steht, gestört, Rüsten — je Anlage als Ampel und als Zeitstrahl über die Schicht. Der Zustand ist die Basis für Verfügbarkeit und für die Frage, welche Stillstände geplant waren.
- Stückzahl und Takt. Gutteile und Ausschuss je Zeiteinheit gegen den Soll-Takt. Weicht der Ist-Takt dauerhaft ab, ist das der Leistungsverlust in der OEE.
- Stillstände mit Grund. Erst die Begründung — Werkzeugbruch, Materialmangel, Rüsten, Störung — macht aus Stillstandszeit ein Verbesserungsprogramm. Das Stillstand-Pareto der Woche zeigt, wo die Zeit wirklich verloren geht.
- Energie. Leistung je Anlage in Echtzeit, Energie je Stück und die Grundlast im Stillstand. Der Energieverbrauch ist zugleich ein Prozesssignal: Eine Anlage, die im Leerlauf so viel zieht wie unter Last, verrät ein Problem, bevor es der Stückzähler tut.
Zusammengeführt entsteht daraus die Gesamtanlageneffektivität (OEE) aus Verfügbarkeit × Leistung × Qualität — und mit dem Energiestrom eine Kennzahl, die klassische OEE-Dashboards nicht kennen: die Energiekosten je Gutteil.
Produktionsüberwachung vs. Prozessüberwachung, MES, SCADA
| Aspekt | Produktionsüberwachung | Prozessüberwachung | MES | SCADA |
|---|---|---|---|---|
| Leitfrage | Wie performen Linie und Werk gerade? | Läuft dieser Prozess in seinen Grenzen? | Welcher Auftrag läuft wo mit welchem Material? | Wie bediene und überwache ich die Anlage? |
| Betrachtungsobjekt | Linie, Anlage, Werk | Einzelner Fertigungsprozess | Auftrag, Material, Personal | Gesamtanlage, Infrastruktur |
| Typische Größen | Zustand, Stückzahl, Stillstandsgrund, OEE, Energie je Stück | Kraft, Druck, Temperatur, cp/cpk | Auftragsfortschritt, Rückmeldungen, Chargen | Prozessbilder, Alarme, Sollwerte |
| Zeithorizont | Echtzeit bis Schicht und Monat | Sekunden bis Zyklus | Auftrag bis Planungshorizont | Echtzeit-Bedienung |
| Ziel | Effizienz und Kosten steuern | Qualität sichern | Aufträge planen und rückmelden | Sicherer Anlagenbetrieb |
| Eingriff in Anlagen | Keiner — liest mit | Keiner — liest mit | Rückmeldungen, Vorgaben | Steuert aktiv |
Condition Monitoring ist das Schwester-Konzept mit Blick auf den Maschinenzustand selbst (Lager, Antriebe, Aggregate); ein MES plant und steuert, statt zu überwachen. In der Praxis ist Produktionsüberwachung oft die erste Stufe, weil sie ohne Eingriff in Aufträge und Stammdaten sofort Wirkung zeigt.
Was eine Software zur Produktionsüberwachung können muss
Die Datenquellen sind fast immer vorhanden — die Frage ist, ob die Software sie ohne Umbau erreicht und zu einer Lage verdichtet. Prüfsteine aus Projekten:
- Bestandsanlagen anbinden: Steuerungen über OPC UA oder Siemens-S7-Protokoll, Zähler über Modbus oder M-Bus, ältere Maschinen über Signalabgriffe an Meldeleuchten und Zählimpulsen — herstellerunabhängig, ohne Eingriff in die Steuerungslogik.
- Echtzeit statt Schichtbericht: Zustände und Zählwerte im Sekunden- bis Minutentakt, Alarme mit Hysterese und Eskalation, damit kurze Spitzen keinen Fehlalarm auslösen.
- Kennzahlen als Formeln: OEE, Ausbringung je Stunde, Energie je Stück — konfigurierbar statt programmiert, je Linie und Schicht.
- Stillstandsgründe erfassen: am Terminal, per Auswahlliste oder automatisch aus Störmeldungen — ohne Grund bleibt Stillstandszeit unsteuerbar.
- Produktion und Energie in einer Datenbasis: sonst bleibt Energie je Stück eine Schätzung aus zwei Systemen.
- Berichte automatisch: Schichtreport und Wochen-Pareto entstehen aus den Daten, nicht aus Excel-Handarbeit.
Einführung: vom Datenpunkt zum Dashboard
| Schritt | Was passiert | Ergebnis | Dauer (Richtwert) |
|---|---|---|---|
| Datenquellen anbinden | Vorhandene SPS, Zähler und Sensoren über OPC UA, Modbus TCP oder MQTT lesen — ohne neue Hardware an der Maschine | Live-Werte je Linie: Stückzahl, Takt, Zustand, Energie | 1–2 Wochen |
| Kennzahlen definieren | Stückzahl, Ausschuss, Stillstandsgründe und Energie je Stück in Formeln fassen; Grenzwerte mit Hysterese setzen | OEE je Linie und Schicht, Ampel-Status, Alarme mit Eskalation | 1 Woche |
| Auswerten und eingreifen | Schichtreport automatisch erzeugen, Stillstand-Pareto wöchentlich besprechen, Regeln für automatische Eingriffe freigeben | Messbare Verbesserung von OEE und Energie je Stück | ab Woche 4 laufend |
Faustregel aus der Praxis: Eine erste produktive Auswertung steht in 4–8 Wochen, wenn die Datenpunkte bereits in SPS oder Zählern vorliegen. Den größten Hebel zeigt meist die erste Dashboard-Woche: Wenige Stillstandsgründe verursachen typischerweise über die Hälfte der verlorenen Zeit.
Rechenbeispiel: Was eine Schicht an Stillstand kostet
Ausgangslage: Eine Linie mit 480 Minuten geplanter Belegungszeit je Schicht, Soll-Takt 30 Sekunden (960 Teile je Schicht), Deckungsbeitrag 4 € je Gutteil, elektrische Grundlast im Stillstand 18 kW.
Gemessen: 62 Minuten ungeplanter Stillstand (davon 35 Minuten Materialmangel, 27 Minuten Störung), Ist-Takt 33 Sekunden, 2 % Ausschuss.
Verfügbarkeit = (480 − 62) / 480 = 87 % · Leistung = 30 / 33 = 91 % · Qualität = 98 % · OEE = 0,87 × 0,91 × 0,98 = 78 %
In Geld: Die 62 Minuten Stillstand kosten rund 124 Gutteile (≈ 496 € Deckungsbeitrag) plus 18,6 kWh Grundlast ohne Ausbringung. Der Taktverlust kostet weitere ≈ 75 Teile (≈ 300 €). Über 15 Schichten je Woche summiert sich das auf rund 12.000 € — und die Produktionsüberwachung zeigt, dass mehr als die Hälfte davon an einem Grund hängt: Materialmangel.
Häufige Fragen
Was ist Produktionsüberwachung?
Produktionsüberwachung ist das laufende Erfassen und Bewerten des Produktionsgeschehens auf Linien- und Werksebene: Laufen die Maschinen, wie viel wird produziert, wo entstehen Stillstände, Ausschuss oder ungeplanter Energieverbrauch — in Echtzeit statt im Schichtbericht am nächsten Morgen. Maschinendaten, Qualitätsdaten und Energiedaten werden zusammengeführt und als Kennzahlen wie OEE, Ausbringung je Stunde oder Energie je Stück sichtbar gemacht.
Was ist der Unterschied zwischen Produktionsüberwachung und Prozessüberwachung?
Prozessüberwachung betrachtet einzelne Prozessgrößen innerhalb einer Maschine — Kräfte, Drücke, Temperaturen — und prüft, ob der Prozess in seinen Toleranzen läuft (SPC, cp/cpk). Produktionsüberwachung hebt den Blick auf Linie, Anlage und Werk und arbeitet mit verdichteten Kennzahlen: Stückzahl, Takt, Stillstandsgründe, Ausschussquote, OEE, Energie je Stück. Beide nutzen dieselben Datenquellen, beantworten aber unterschiedliche Fragen: „Läuft dieser Prozess sauber?" gegenüber „Wie performt meine Fertigung?".
Welche Kennzahlen gehören zur Produktionsüberwachung?
Im Kern der Maschinenzustand je Anlage (läuft, steht, gestört, Rüsten), Stückzahl und Taktzeit gegen Soll, Stillstandszeiten mit Gründen, Ausschuss- und Nacharbeitsquote sowie daraus die OEE (Gesamtanlageneffektivität) aus Verfügbarkeit, Leistung und Qualität. Zunehmend kommt der Energieverbrauch dazu: Energie je Stück und Grundlast im Stillstand zeigen Verluste, die im reinen Stückzahl-Reporting unsichtbar bleiben.
Wie führt man Produktionsüberwachung ein, ohne die Anlagen zu verändern?
Indem die vorhandenen Datenquellen genutzt werden: Steuerungen über OPC UA oder Siemens-S7-Protokoll, Zähler über Modbus oder M-Bus, ältere Maschinen über Signalabgriffe an Meldeleuchten oder Zählimpulsen. Eine IIoT-Plattform liest diese Quellen passiv mit, ohne in die Steuerungslogik einzugreifen. Erste Live-Werte je Linie stehen so in wenigen Wochen, Kennzahlen und Schichtreports folgen, sobald Stillstandsgründe und Sollwerte definiert sind.
Was muss eine Software zur Produktionsüberwachung können?
Sie muss Bestandsanlagen unterschiedlicher Hersteller anbinden, Zustände und Zählwerte in Echtzeit erfassen, Stillstandsgründe erfassen lassen, Kennzahlen wie OEE und Energie je Stück berechnen, Grenzwerte mit Alarmen und Eskalation überwachen und Schichtreports automatisch erzeugen. Entscheidend ist außerdem, dass Produktions- und Energiedaten in einer Datenbasis liegen — sonst bleibt der Energieverbrauch je Stück eine Schätzung.
Ersetzt Produktionsüberwachung ein MES?
Nein. Ein MES (Manufacturing Execution System) plant und steuert Aufträge, Material und Personal. Produktionsüberwachung ist die Auswertungsschicht über den laufenden Anlagen und kann ein MES ergänzen oder — in kleineren Betrieben — die erste Stufe sein, bevor ein MES eingeführt wird. Viele Betriebe starten mit Produktionsüberwachung, weil sie ohne Eingriff in Aufträge und Stammdaten sofort Wirkung zeigt.
Welche Rolle spielt eco2lot bei der Produktionsüberwachung?
eco2lot bindet Maschinen, Zähler und Sensoren herstellerunabhängig an, berechnet mit der smartcalc-Engine Kennzahlen wie OEE und Energie je Stück und überwacht Grenzwerte im Alarmmanagement. Dashboards zeigen Zustände und Trends je Linie in Echtzeit; der Schichtreport entsteht automatisch. Weil Produktions- und Energiedaten auf einer Plattform liegen, wird die Frage „Was kostet ein Stillstand an Energie?" direkt beantwortbar.
Ihre Maschinen laufen — aber niemand sieht live, wie gut? Wir zeigen in einem 60-Minuten-Gespräch, wie aus vorhandenen Steuerungen und Zählern in wenigen Wochen eine Produktionsüberwachung mit OEE und Energie je Stück wird — ohne Eingriff in Ihre Anlagen.
Zum Produktionsmanagement